
E-mail: ncjt@zjncjt.com


Um forno de grafitização Acheson de 20 toneladas pode manter potência total por 24 a 40 horas e depois precisar de cinco a sete dias de resfriamento antes que alguém o abra. A temperatura máxima é o número principal, mas o custo por tonelada é decidido por três coisas mais silenciosas: o tipo de forno, a condição do isolamento e o formato do perfil de potência.
Duas oficinas que executam o mesmo cronograma de 2.800 °C podem diferir em 30% em quilowatts-hora por tonelada. A lacuna geralmente não é o transformador. É feltro de grafite comprimido, um circuito de resfriamento superdimensionado ou um barramento dimensionado para um forno mais curto.
A versão curta
A grafitização é um rearranjo no estado sólido, não uma etapa de fusão. Em um coque ou precursor de carbono duro, as camadas de grafeno ficam aproximadamente paralelas, mas desalinhadas, com um espaçamento entre camadas próximo a 3,44 Å. Segure o material acima de aproximadamente 2.200 °C e as camadas giram em registro. O espaçamento cai para 3,354 Å, a altura do cristalito aumenta e as propriedades físicas seguem: a resistividade elétrica pode cair por um fator de três a dez, a condutividade térmica aumenta e o enxofre, o nitrogênio e os metais voláteis deixam a rede.
Essa dupla ação, ordenação de cristais e purificação, é a razão pela qual um tipo de forno atende a dois mercados. Os produtores de ânodos de bateria compram o processo pela capacidade e eficiência do primeiro ciclo. Os produtores de eletrodos e recarburizadores compram-no pela condutividade e teor de cinzas.
Abaixo de 2.200 °C, a ordem em camadas mal se desenvolve; entre 2.600 e 3.000 °C a curva se achata enquanto a demanda de energia continua aumentando. O ponto ideal comercial geralmente fica onde a especificação é atendida, e não no número mais alto que o forno pode sobreviver.
Três famílias dominam: um leito de coque de resistência ao redor da carga (Acheson), corrente contínua passada através das peças conectadas em série (interno-serial) e elementos de aquecimento de grafite ou tubos dentro de uma zona quente isolada (projetos de caixa e vácuo). A densidade de corrente, o desgaste do eletrodo e a uniformidade de temperatura diferem acentuadamente entre eles.
Um leito Acheson aberto queima parte de sua própria embalagem de carbono. A blindagem de vácuo ou argônio protege os aquecedores de grafite, mantém o oxigênio longe da carga e permite que os voláteis sejam bombeados para fora em vez de se depositarem novamente no produto.
O feltro de grafite e a placa rígida de grafite formam a face quente, o carbono reforçado com fibra de carbono assume a função de suporte de carga e a alumina ou fibra de mulita com uma camada de suporte microporosa protege a casca. Cada milímetro de material de face quente degradado aparece como temperatura da casca.
Os termopares tipo C atingem aproximadamente 2.300 °C em condições limpas e não oxidantes. Acima disso, pirômetros bicolores e fibra óptica de safira são as escolhas práticas, e seus caminhos de visão devem permanecer livres de alcatrão e vapor metálico.
Para trabalhos piloto, estudos de purificação e pequenas peças compostas de C/C, uma câmara de vácuo aquecida com grafite é o ponto de entrada habitual, uma vez que combina uma atmosfera controlada com uma zona quente mensurável.
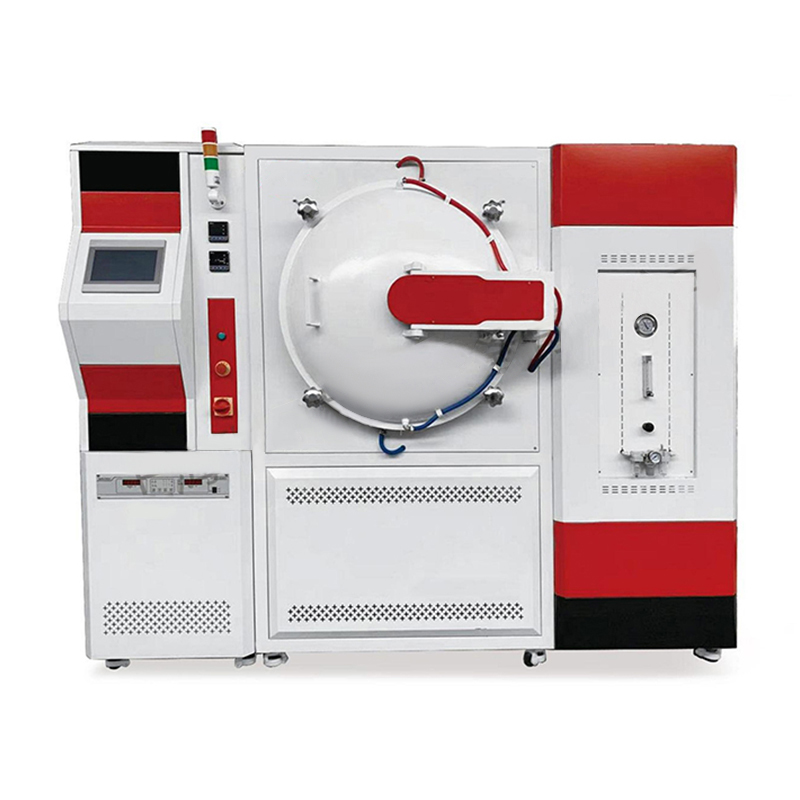 Forno tubular de carbono a vácuo Este forno tubular de carbono a vácuo é um forno de alta temperatura e alta resistência ao vácuo com um elemento de aquecimento de grafite. A temperatura máxima pode atingir 2000°C-2300°C.... Ver Produto →
| Tipo de forno | Carga típica | Temperatura máxima | Tempo de ciclo | Energia por tonelada | Melhor ajuste |
|---|---|---|---|---|---|
| Acheson | 10–60 t de pó ou eletrodos em uma camada de coque | 2.500–3.000°C no núcleo | 5–15 dias incluindo resfriamento | 3.500–5.500 kWh | Produção de grande volume de ânodos e recarburizadores onde o custo de capital é mais importante do que a eficiência |
| Serial interno | Colunas de eletrodos conectadas em série | 2.800–3.000°C | 2–5 dias | 2.800–3.800 kWh | Eletrodos de grafite de grande diâmetro que necessitam de uniformidade e menor perda de eletrodo |
| Tipo caixa | Pó em saggers ou bandejas, 1–10 t | 2500–3000 °C | 2–6 dias | 3.000–4.500 kWh | Material do ânodo da bateria em lotes pequenos e médios com rígido controle de contaminação |
| Contínuo | Pó alimentado através de um canal aquecido | 2.400–3.000°C | Contínuo, hours of residence | 2.500–3.500 kWh | Linhas de ânodos de alto volume com classes estáveis e qualidade de alimentação constante |
| Forno de grafite a vácuo ou atmosfera | 1 kg–1 t com aquecedores de grafite | 2.000–3.000°C | 6–36 horas | Não comparável, serviço para pequenos lotes | Execuções piloto, purificação, compósitos C/C, amostras de pesquisa |
Os dados do medidor dos ciclos de lote raramente correspondem ao folheto de vendas. Em um forno Acheson ou de caixa bem operado, o trabalho de aquecimento útil é uma minoria da energia de entrada, e a maior perda recuperável é o calor realizado com a água de resfriamento e a radiação durante o longo resfriamento.
Divisão de energia indicativa em um ciclo de grafitização em lote
Alguns números que vale a pena rastrear e que raramente aparecem em uma folha de especificações:
A procura já não é dominada apenas pelo aço. O material do ânodo de íon-lítio absorveu a maior parte da construção de novos fornos, e essa mudança mudou o que os compradores exigem: limites de contaminação mais rígidos, atmosferas controladas e registros de lote que sobrevivem a uma auditoria.
O segmento especializado é pequeno em toneladas, mas exigente em equipamentos: estanqueidade ao vácuo, controle de pressão parcial e materiais de zona quente que não liberam partículas na obra. Essa é a mesma lógica usada para opções de isolamento de fornos a vácuo, onde a zona quente é projetada em torno da liberação de gases, e não apenas da temperatura.
Comece pela especificação do produto e trabalhe de trás para frente, até o forno, e não o contrário. Uma programação de 2.600 °C e uma programação de 2.900 °C podem compartilhar um forno, mas não um custo operacional, e uma declaração de pureza de 50 ppm de cinzas geralmente exclui totalmente um leito de coque aberto.
No retorno, a aritmética é contundente. A grafitização anódica normalmente consome 2.500 a 4.500 kWh por tonelada, dependendo do tipo de forno. A uma tarifa industrial de 0,08 USD por kWh, isso equivale a 200 a 360 USD por tonelada apenas em eletricidade, portanto, reduzir 15 a 25 por cento das perdas de revestimento e refrigeração compensa uma atualização de isolamento em cerca de 6 a 14 meses numa linha movimentada. Se a sua cadeia de processo começar com corpos verdes contendo aglutinante, a etapa upstream define a densidade que o ciclo de grafitização herda.
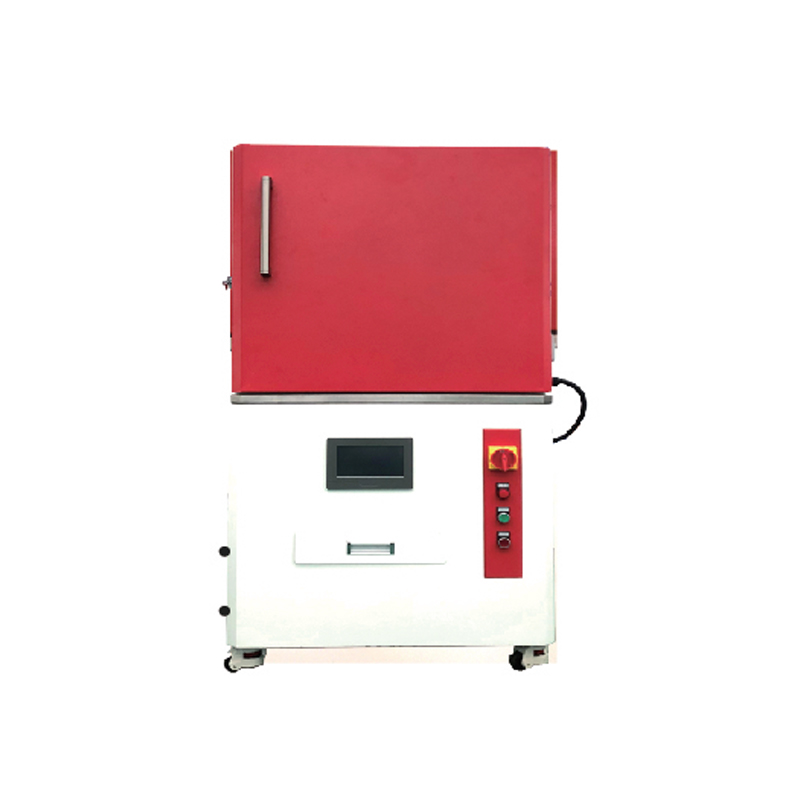 Forno de desligação e sinterização de alta temperatura Nosso forno de desligação de alta temperatura é um forno de operação cíclica desenvolvido por nossa fábrica com base na digestão e absorção de produtos internacionais similares. D... Ver Produto →
A maioria dos problemas dos fornos se anuncia como um desvio lento, em vez de uma falha repentina. Acompanhe três indicadores a cada campanha: temperatura da carcaça em pontos fixos, temperatura de saída da água de resfriamento em potência fixa e tempo necessário para atingir o ponto definido. Um aumento de 20 °C na temperatura do casco em duas campanhas é uma conversa interna, não uma falha do sensor.
A substituição do feltro de grafite e do isolamento rígido é normalmente causada por compressão, contaminação por vapor de metal e danos de manuseio durante o carregamento. Onde a face quente fica na faixa de 1300 a 1600 °C, a alumina ou fibra de mulita e uma camada de suporte microporosa atrás do grafite fazem o trabalho pesado para a face fria. A lógica geral de combinar o isolamento com a atmosfera e temperatura do forno é abordada neste guia de materiais de isolamento de forno a vácuo , e as mesmas regras de seleção se aplicam quando uma zona quente de grafitização é reconstruída.
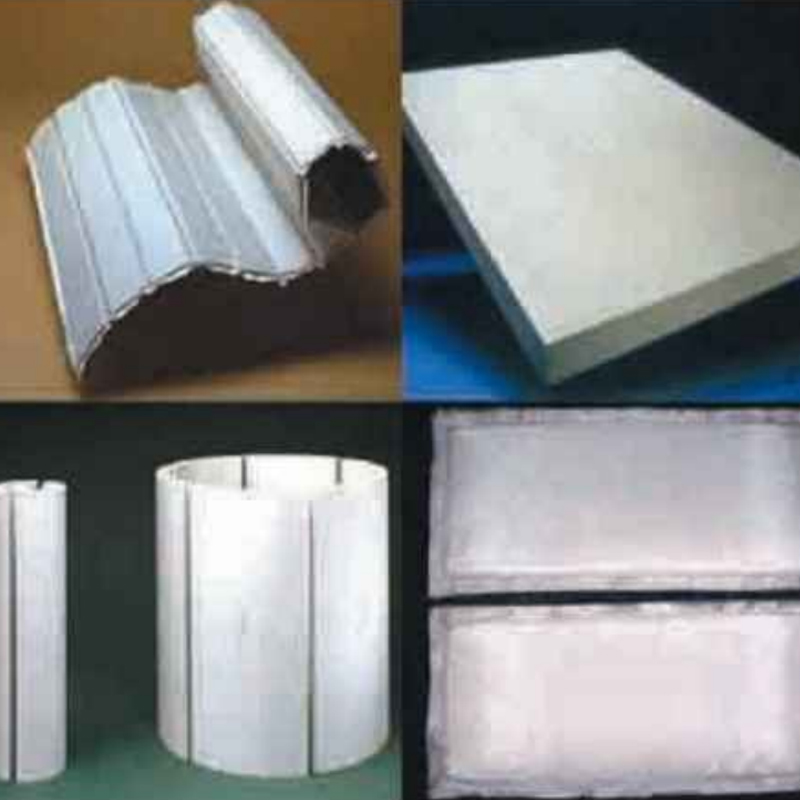 Placa de isolamento nano microporosa Os materiais compósitos de nano-isolamento são feitos combinando materiais nanoporosos com materiais de proteção térmica por meio de um processo especial. Sua condutividade térmica é ... Ver Produto →
A conformidade é onde a nova capacidade fica mais frequentemente parada. O gás residual da grafitização carrega dióxido de enxofre, monóxido de carbono, névoa de alcatrão e partículas finas de carbono, portanto, o projeto de extração e redução geralmente precisa ser aprovado antes mesmo de o forno ser encomendado. Os circuitos de resfriamento a água são normalmente de circuito fechado com detecção de vazamento, e as seções de alta corrente exigem os limites usuais de arco elétrico, ferramentas isoladas e imagens térmicas como parte de uma rotina programada. Os fornecedores que reivindicam conformidade com a ISO 9001 ou CE devem ser capazes de mostrar os números e o escopo dos certificados, uma vez que o escopo geralmente cobre a segurança elétrica em vez do desempenho em altas temperaturas.
Se você tirar uma ideia desta página, pegue a sequência. Combine primeiro o tipo de forno com o produto, depois projete a zona quente e o isolamento e só então negocie a fonte de alimentação em relação a um ciclo realista. O número da temperatura de pico é a parte mais fácil de alcançar da especificação e a parte mais fácil de pagar a mais por cada dia de funcionamento do forno.
Introduction: O material de fibra de silicato de alumínio é atualmente um material de isolamento de alto desempenho. A placa de fibra de silicato de alumínio tem excele...
Introduction: Os produtos de fibra refratária de silicato de alumínio são feitos por processamento seletivo de piroxênio, fusão em alta temperatura, moldagem por sopr...
Introduction: 1、 Forro de forno de fibra cerâmica em formato para placa de fibra cerâmica de alta alumina O revestimento de forno de fibra cerâmica moldado de pl...

Uma empresa que integra serviços de design, P&D, produção, vendas e engenharia. Fabricantes de placas de fibra cerâmica, Soluções de tratamento térmico a vácuo na China.
Phone: +86-13967261180
+86-17858398898
Email: ncjt@zjncjt.com
Arlen@zjncjt.com
Tel: +86-572-8295956
Add: Wulintou, vila de Tangbei, cidade de Leidian, país de Deqing, cidade de Huzhou, província de Zhejiang, China
Direitos autorais © 2024 Fibra de cristal Co. de Zhejiang Nengcheng, Ltd. Todos os direitos reservados.
